



数控折弯工艺要点:展开系数、模具选型与回弹补偿
2026/10/26
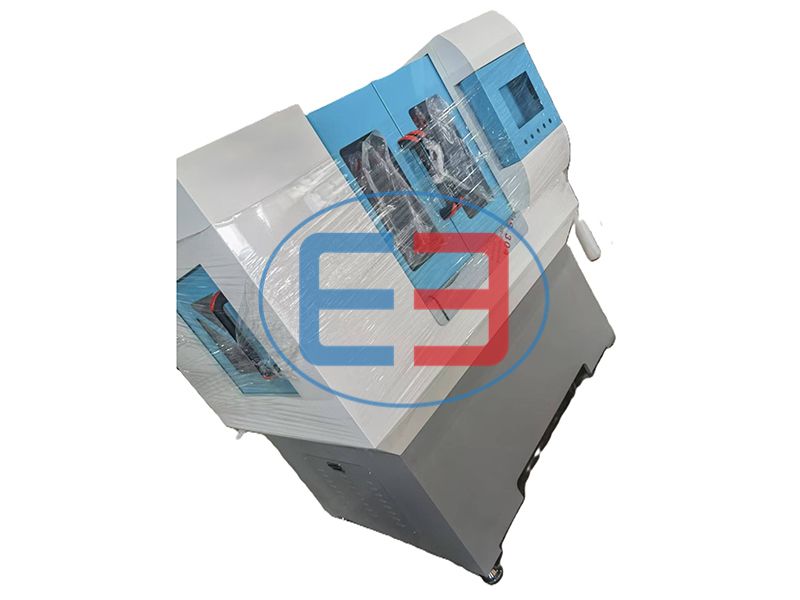
常州钣金加工厂家常州市恩尔钣金有限公司位于常州武进区湖塘镇春秋路27号(红枫租赁站边上院内),公司占地面积1500平方,目前现有工作人员20名,金方圆数控折弯机3台,8千瓦激光切割机一台,欢迎各位新老客户来我公司参观指导工作,我们主要经营业务:框架结构,罩壳,箱体,机柜,自动化设备架体,钣金零部件,提供激光切割,数控转塔冲,数控折弯等业务。
专业生产制造钣金加工厂家
加工设备引进,加强生产制作能力
行业经验丰富

Sheet metal fabrication · laser cutting · CNC bending in Changzhou


重点看五方面:设备与工艺能否覆盖你的零件、图纸能不能先出展开图核对、有没有首件检验与批次抽检、交期是否拆得清(材料现货、排产、外协环节)、能否到现场看设备与在制件。这五点问清楚,比单纯比价格更可靠。
一般由三块组成:材料费按展开尺寸排料与板材利用率折算;加工费按工序分别计算,激光切割看切割长度与穿孔数、折弯按刀数、压铆攻丝按点数、焊接按工时;表面处理(喷塑、拉丝、钝化等)单独计费。提供图纸、材质板厚、数量与表面处理要求,报价才准确。
常规钣金件打样一般 3 到 5 个工作日,涉及焊接打磨、外协表面处理时会顺延。影响交期的环节主要有三处:图纸确认(展开图核对)、材料是否有现货、表面处理是自做还是外协。
不锈钢加工时回弹大、导热差,折弯需要更大吨位并做补偿,切割要用氮气或对应辅助气体,焊接后需酸洗钝化防锈;碳钢相对好成型,成本更低,但必须做喷塑或喷漆防腐。选材主要看使用环境是否有潮湿、油污与腐蚀介质。
数控折弯的展开尺寸由内圆角与下模V槽决定,折弯扣除并非按板厚固定取值。本文说明展开长度与扣除量的修正方法、V槽选型与吨位估算、折弯顺序排布、回弹与挠度补偿,以及批量件的角度与孔位一致性控制。
钣金件公差来自图纸标注、GB/T 1804 未注公差与装配关系三方面。本文给出激光切割、数控折弯、焊接、压铆、表面处理的常规公差范围,说明首件与出货检验项目、超差成因及变形处理顺序。